



Hochpräzise kalandrierte PVC-Folie
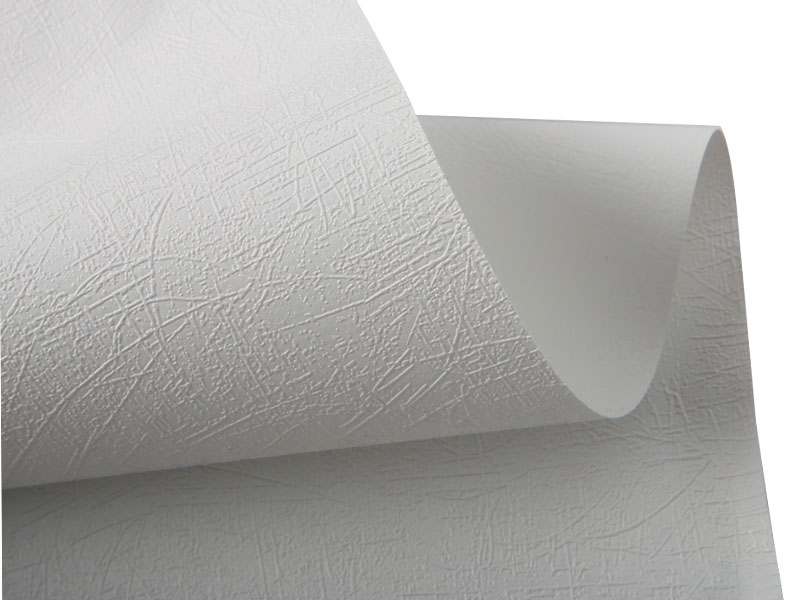
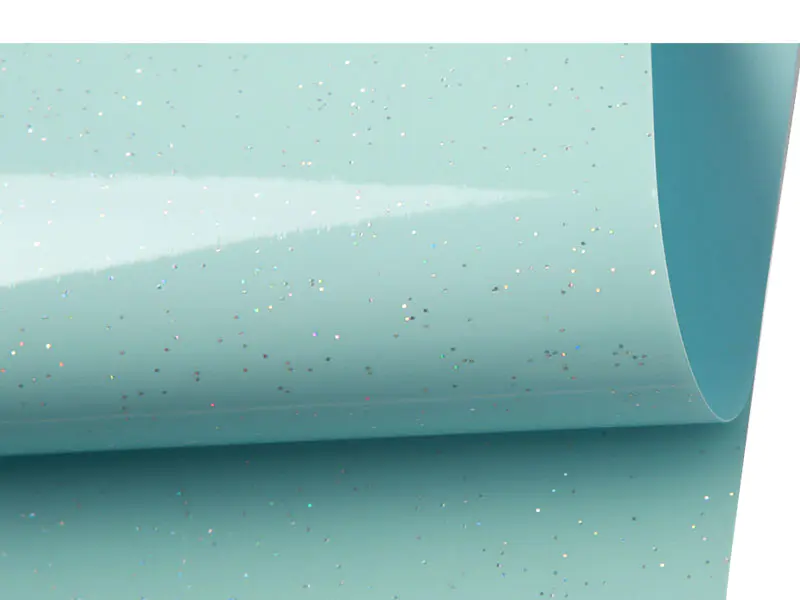
Hochpräzise kalandrierte PVC-Folie is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Passend zu Ihrer Konvertierungslinie
Hochpräzise kalandrierte PVC-Folie is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Nominelle Dicke und Toleranzband je Anwendung vereinbart, gemessen mit Online-Beta-Messgerät
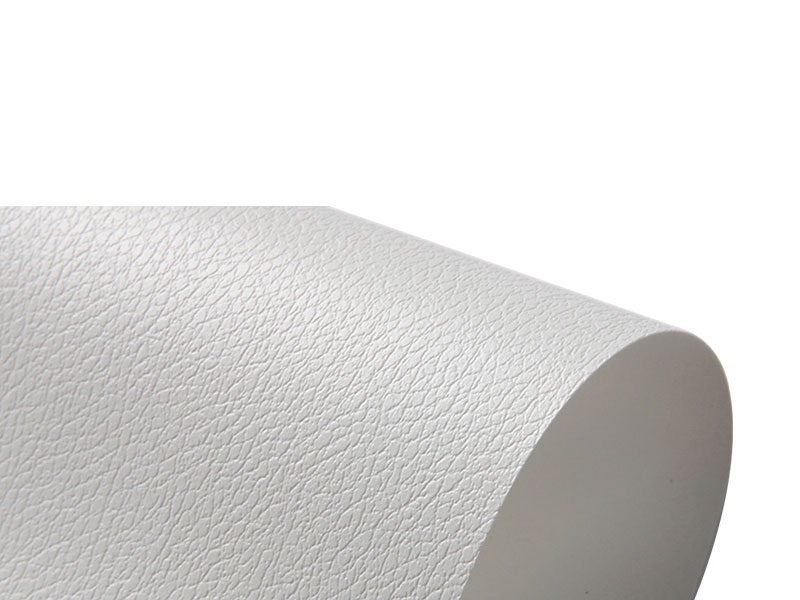
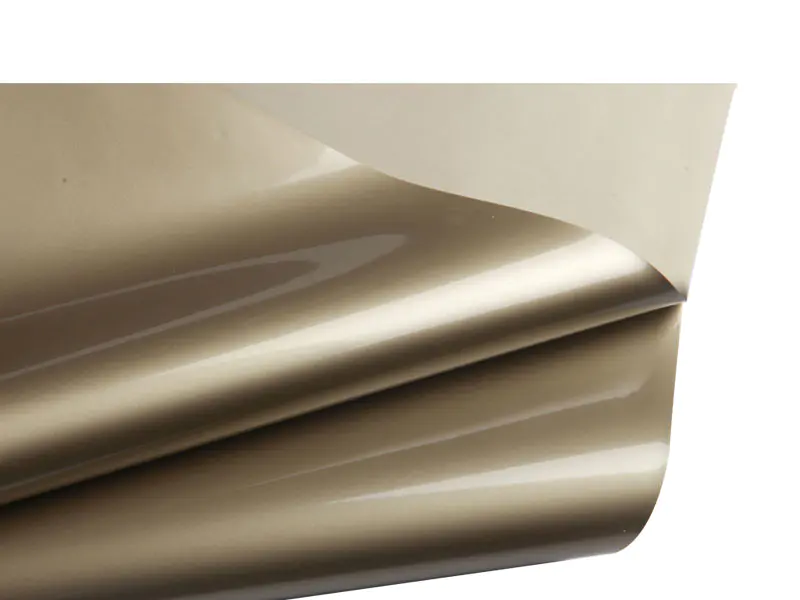
Glanzgrad, Mattgrad oder Prägemuster, definiert auf einem physischen Referenzmuster
Slip-, Antiblock-, UV-Stabilisator- und Farbmasterbatch-Set für den nachgelagerten Prozess
Breite, Länge, Kerndurchmesser, Anzahl der Spleißstellen und Wickelspannung je nach Produktlinie des Käufers
Welche Präzision ändert sich bei der Konvertierung?
Messen Sie die Einheitlichkeit im gesamten Web
Dickenschwankungen über die Rollenbreite sind die Hauptursache für Abweichungen bei der Druckregistrierung und Laminierungsfalten. Hochpräzise kalandrierte PVC-Folien werden von einem Online-Beta-Messgerät überwacht, das die gesamte Bahn kontinuierlich scannt, und das Querprofil der Bahn wird durch automatische Walzenspaltanpassung korrigiert. Ein flaches Spurprofil ermöglicht den Betrieb des Konverters mit höheren Liniengeschwindigkeiten ohne Spannungsausgleich.
Wiederholbare Oberflächenbeschaffenheit
Die letzte Kalanderwalze überträgt ihre Oberfläche unter kontrolliertem Druck und kontrollierter Temperatur auf die Folie. Die Walzentemperatur wird innerhalb eines engen Bereichs gehalten, sodass der Glanzgrad vom Beginn eines Produktionslaufs bis zum Ende nicht abweicht. Konverter, die auf die Folie drucken, erhalten eine gleichmäßige Oberflächenenergie, die eine stabile Tintenbenetzung über die gesamte Rolle hinweg unterstützt.
Kantenqualität und Breitengenauigkeit
Das Schlitzen erfolgt inline nach dem Kalandrieren und die Schlitzkante wird auf Grate, Welligkeit und Breitenabweichung überwacht. Saubere Kanten unterstützen die automatische Bahnführung an der Weiterverarbeitungslinie und reduzieren den Kantenabfall beim Stanzen. Eine Breitentoleranz von /- 0,5 mm ermöglicht dem Konverter die Einstellung eines schmalen Beschnittspielraums.
Dimensionsstabilität nach der Konvertierung
Die Folie wird während des Kalandrierens getempert, um innere Spannungen abzubauen. Die Restschrumpfung nach der Umwandlung wird bei 100 °C für 10 Minuten unter 2 % gehalten, sodass sich die bedruckte und laminierte Folie nicht verzieht, wenn sie nachgeschalteter Wärme ausgesetzt oder in einer warmen Umgebung installiert wird.
Toleranz- und Eigenschaftstabelle
| Basispolymer | Polyvinylchlorid, weichgemacht oder starr |
| Messbereich | 0,05 mm bis 0,80 mm |
| Dickentoleranz | /- 0,005 mm bei Präzisionssorten, /- 0,010 mm bei Standardsorten |
| Breitentoleranz | /- 0,5 mm |
| Cross-Web-Messwertvariation | Innerhalb von 1,5 % des Nennwertes |
| Oberflächenbeschaffenheit | Spiegelglanz, matt, geprägt |
| Glanzgrad | 5 bis 90 Glanzeinheiten bei 60 Grad |
| Restschrumpfung | Unter 2 % bei 100 °C, 10 Minuten |
| Zugfestigkeit | 40 MPa bis 55 MPa (starre Sorte) |
| Bruchdehnung | 10 % bis 60 % (notenabhängig) |
| Rollenbreite | Bis 2,0 m |
| Rollenlänge | Bis zu 1.000 m |
| Kerndurchmesser | 76 mm oder 152 mm |
| Betriebstemperaturbereich | -15°C bis 65°C |
Konvertierungsrouten
Hochpräzise kalandrierte PVC-Folie is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
Die Folie wird auf Papier-, Karton-, Vlies- und andere Foliensubstrate laminiert. Die gleichmäßige Stärke sorgt für ein gleichmäßiges Gewicht der Klebstoffschicht und einen gleichmäßigen Anpressdruck über die gesamte Bahn, wodurch Verbindungsfehler und Delaminierung im fertigen Produkt reduziert werden.
Die präzise Dickensteuerung unterstützt die wiederholbare Formung dünner Teile wie Verpackungseinlagen und Schutzhüllen. Die Wandstärke im geformten Teil lässt sich anhand der eingehenden Dicke und des Ziehverhältnisses vorhersagen.
Saubere Schnittkanten und eine gleichmäßige Dicke ermöglichen es dem Weiterverarbeiter, Stanz- und Schlitzvorgänge mit schmalen Beschnitträndern durchzuführen. Die Breitengenauigkeit reduziert den Kantenabfall und verbessert die Ausbeute pro Rolle bei Verarbeitungsläufen mit hohem Volumen.
Fragen des Käufers
Wie wird die Dickentoleranz bei jeder Rolle überprüft?
Die Dicke wird während der Produktion kontinuierlich durch ein Online-Beta-Messgerät überwacht, das die gesamte Rollenbreite scannt. Ein für jede Charge ausgestelltes Qualitätszertifikat dokumentiert die mittlere Dicke und die maximale Abweichung quer zur Bahn, gemessen mit einem Offline-Mikrometer an im Kontrollplan definierten Positionen. Käufer können bei kritischen Bestellungen das Rohmessprotokoll anfordern.
Muss die Folie vor dem Drucken einer Koronabehandlung unterzogen werden?
Die hochpräzise kalandrierte Standard-PVC-Folie wird mit einer kontrollierten Oberflächenenergie geliefert, die für Lösungsmittel- und UV-Tinten geeignet ist. Wasserbasierte Tinten und bestimmte Klebstoffe erfordern möglicherweise eine Inline-Corona-Behandlung am Konverter. Der Dyn-Wert der gelieferten Folie ist im Qualitätszertifikat angegeben und der Verarbeiter sollte ihn mit einem Dyn-Stift überprüfen, bevor er die Tinten- und Klebstoffparameter einstellt.
Was verursacht Dickenschwankungen zu den Rollenkanten hin?
Dickenschwankungen an den Walzenkanten entstehen durch die Biegung der Kalanderwalze unter Last. Die Linie ist mit einer Walzenbiegekompensation ausgestattet und das Querprofil der Bahn wird korrigiert, um die Abweichung von Kante zu Kante innerhalb des angegebenen Bereichs zu halten. Wenn ein Weiterverarbeiter Kantenabweichungen feststellt, sollte die Folie anhand des Zertifikats überprüft werden, bevor die eigene Abwickel- und Bahnführungseinrichtung des Weiterverarbeiters beurteilt wird.
Kann die Folie in einer starren Verpackungsqualität geliefert werden?
Ja. Für Verpackungs- und Formanwendungen werden starre und halbstarre Sorten hergestellt. Der Weichmachergehalt wird je nach Anwendung eingestellt und die Zug- und Dehnungseigenschaften werden für die jeweilige Sorte angegeben. Käufer sollten die Umformtemperatur und das Ziehverhältnis angeben, damit die Sorte anhand des Umformfensters und nicht nur anhand der Raumtemperatureigenschaften ausgewählt werden kann.
Wie sollten die Rollen vor der Verarbeitung gelagert werden?
Lagern Sie die Rollen horizontal auf einem kerngestützten Gestell bei 15 °C bis 25 °C und 40 % bis 60 % relativer Luftfeuchtigkeit. Lassen Sie die Rollen vor dem Abwickeln 24 Stunden lang die Betriebstemperatur erreichen, da kalte Folie steifer ist und bei gleicher Abwickeleinstellung eine höhere Spannung erzeugt. Lassen Sie die Originalfolie an Ort und Stelle, bis die Rolle auf der Leine montiert ist.
Hinweise zur Lagerung und Handhabung
Lagern Sie hochpräzise kalandrierte PVC-Folienrollen horizontal auf einem kerngestützten Gestell bei 15 °C bis 25 °C und 40 % bis 60 % relativer Luftfeuchtigkeit. Vermeiden Sie direkte Sonneneinstrahlung und Wärmequellen, die den Film aufweichen.
Lassen Sie die Rollen vor der Verarbeitung 24 Stunden lang die Betriebstemperatur erreichen. Kaltfolie ist steifer und die gleiche Einstellung der Abwickelspannung führt bei einer Kaltwalze zu einer anderen Bahnspannung.
Fassen Sie Rollen mit Kernstützen oder Rollenhebegeräten an. Wenn eine Rolle auf die Seite fällt, können sich die Schichten verformen und an der Rollenkante zu Dickenunterschieden führen.
Lassen Sie die Originalschutzfolie bis zur Montage der Rolle an Ort und Stelle. Staub auf der Folienoberfläche wird beim ersten Walzenspalt in die Oberfläche gedrückt und lässt sich nur schwer entfernen, ohne die Oberfläche zu beschädigen.
Bewahren Sie teilweise verbrauchte Rollen in der Originalverpackung auf und kennzeichnen Sie sie mit der Chargennummer. Filme aus verschiedenen Chargen sollten nicht in einem kontinuierlichen Konvertierungslauf zusammengefügt werden.