



Verstärkter PVC-Drop Stitch für SUP
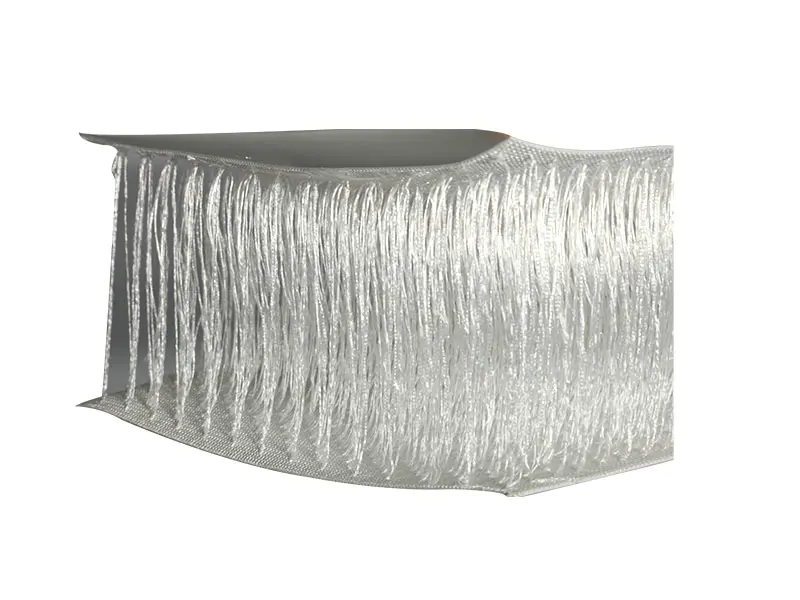
Verstärkter PVC-Drop Stitch für SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Wie Verstärkung das Fallstichverhalten verändert
Materialparameter
Wohin der Stoff in einer SUP-Baugruppe kommt
Deckplatte
Die obere Fallmaschenplatte bildet die Standfläche. Die Verstärkung hier kontrolliert die Durchbiegung des Decks und unterstützt die EVA-Traktionspolsterverbindung.
Rumpfplatte
Die Bodenplatte besteht aus dem gleichen verstärkten Stoff. Die Beschichtungsmasse auf dieser Seite wird oft am oberen Ende des Bereichs spezifiziert, um Abrieb durch Strandstarts und Kontakt mit flachem Wasser zu widerstehen.
Schienenband
Die Seitenschiene verbindet Deck und Rumpf. Verstärkter PVC-Drop-Stitch für SUP ist mit PVC-beschichtetem Seitenwandgewebe verschweißt, und die Schienenbandbreite definiert die Dicke und Kontur des Boards.
Verstärkung an Nase und Schwanz
Zusätzliche Flicken aus dem gleichen Stoff sind an der Nase und am Heck angeschweißt, um Stöße zu absorbieren und die Ventil- und Flossenkastenbaugruppen zu verankern.
Fragen zu Produktion und Beschaffung
Bei welchem Luftdruck soll das fertige Board getestet werden?
Verstärkter PVC-Drop Stitch für SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Wie wirkt sich die Verstärkung auf das fertige Plattengewicht aus?
Verstärkte Fallstiche erhöhen das Plattengewicht um 15 bis 25 % im Vergleich zu Standard-Fallstichen gleicher Dicke. Bei einem 10'6-Zoll-Board mit einem 120-mm-Kern tragen die verstärkten Deck- und Rumpfpaneele in der Regel 1,2 bis 1,8 kg zum fertigen Board bei. Hersteller sollten die Schienenbandbreite oder die Anordnung der Zubehörteile anpassen, um zu kompensieren, wo das angestrebte Boardgewicht durch die Einzelhandelsspezifikation festgelegt ist.
Kann der Stoff mit Heißluft statt mit HF verschweißt werden?
Bei Schienenbändern und Reparaturflicken kommt Heißluftschweißen zum Einsatz, bei verstärkten Fallstichplatten wird die primäre Deck-zu-Rumpf-Naht jedoch normalerweise durch Hochfrequenzschweißen verbunden. Das Heißluftschweißen von Drop-Stitch-Paneelen erfordert einen beidseitigen Erwärmungsprozess und eine sorgfältige Temperaturkontrolle, um ein Kollabieren der vertikalen Garnanordnung an der Nahtlinie zu vermeiden. Die Schälfestigkeit sollte anhand eines Testcoupons jeder Produktionscharge überprüft werden.
Was verursacht eine Delaminierung zwischen der Beschichtung und dem Garnarray?
Die Delaminierung an den Garnankerpunkten entsteht durch unzureichendes Eindringen der Beschichtung in das Gelege während der Herstellung oder durch Überhitzung beim Schweißen. Die Ankerfestigkeit der vertikalen Garne sollte durch einen Auszugstest an einer quadratischen Probe von 50 mm überprüft werden. Werte unter 250 N deuten auf ein Problem mit der Beschichtungshaftung im eingehenden Stoff und nicht auf ein Schweißproblem hin.
Lagerung und Verarbeitung
- Lagern Sie Rollen aus verstärktem PVC-Drop Stitch für SUP an einem trockenen Ort bei 15 °C bis 25 °C, horizontal auf einem kerngestützten Gestell ausgelegt. Stapeln Sie die Rollen nicht mehr als zwei Mal übereinander, da die Kompression die vertikale Garnanordnung beschädigt.
- Lassen Sie die Rollen vor dem Schneiden 24 Stunden lang Werkstatttemperatur erreichen. Kaltgestrickte Stoffe sind an den Garnankerpunkten weniger nachgiebig und können beim Schneiden oder Positionieren der Bahnen reißen.
- Verwenden Sie einen scharfen Rollschneider oder einen CNC-Schneidetisch. Überprüfen Sie vor dem Schweißen jede Schnittkante auf lose oder herausgezogene Fäden. Überstehende Fäden beeinträchtigen die Schweißnahtverfestigung.
- Halten Sie HF-Schweißelektroden und Werkzeuge frei von PVC-Rückständen. Die Ansammlung von Rückständen führt zu einer ungleichmäßigen Erwärmung und einem örtlich begrenzten Zusammenbruch der Fallmaschenstruktur an der Naht.
- Lagern Sie fertige Boards im entleerten und flachen Zustand oder teilweise aufgeblasen bei 5 psi an einem schattigen Ort ohne direkte Sonneneinstrahlung. Eine längere Lagerung bei vollem Druck in heißen Umgebungen beschleunigt den Weichmacherverlust an den Schweißnähten.