



3200GSM PVC-Luftschienengewebe
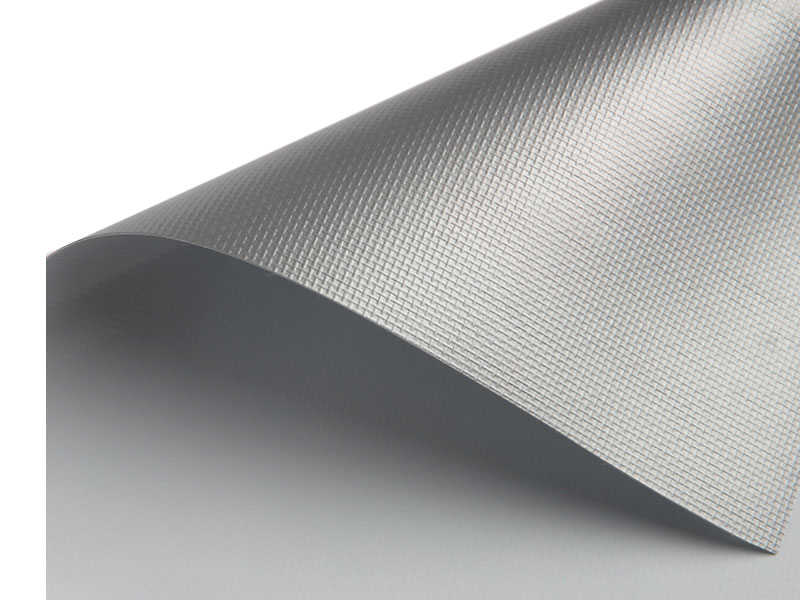
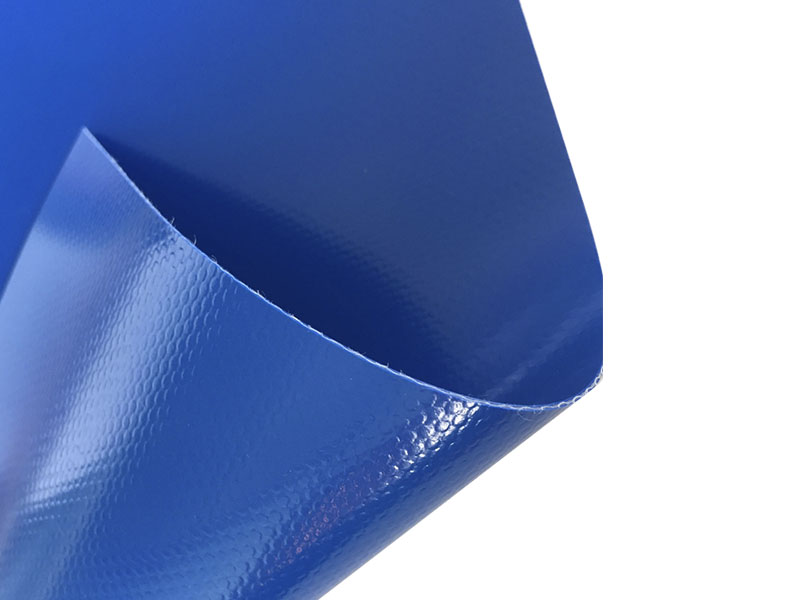
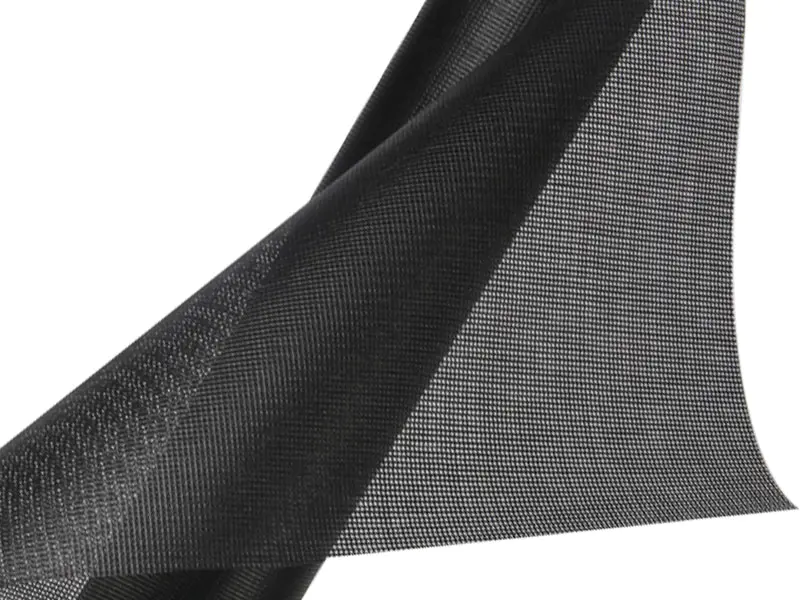
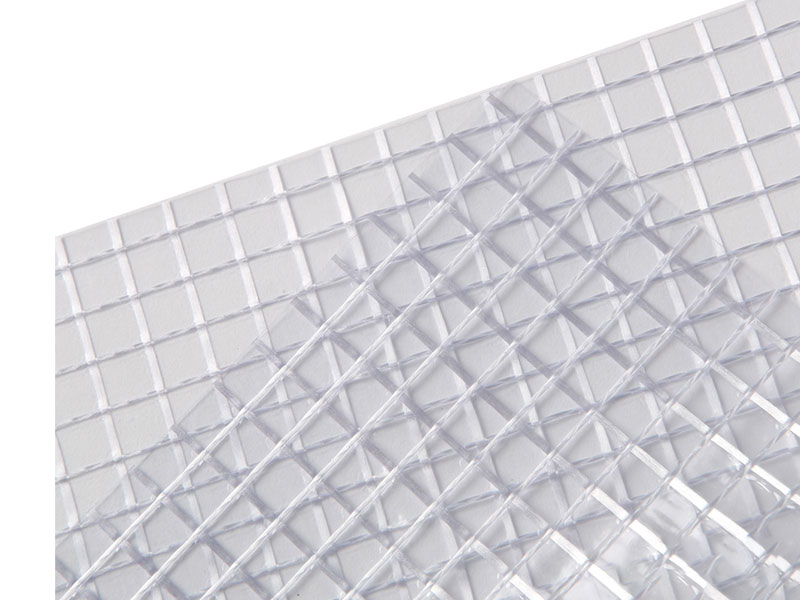
3200GSM PVC-Luftschienengewebe is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
Warum 3200GSM für den Luftkettenbau spezifiziert ist
Lastverteilung unter dynamischer Einwirkung
Die Beschichtungsmasse von 3200 g/m² sorgt je nach Gelegekonstruktion für eine Zugfestigkeit von 3.500 N/5cm bis 4.500 N/5cm in Kett- und Schussrichtung. Dadurch kann das Gewebe Punktlasten durch Landestöße über einen größeren Bereich der Luftkammer verteilen und so die Spannungskonzentration an inneren Trennwänden und Schweißnähten reduzieren.
Durchstoß- und Abriebfestigkeit
Die Beschichtungsdicke auf 3200GSM PVC Air Track Fabric reicht von 0,55 mm bis 0,70 mm pro Seite. Taber-Abriebtests nach ASTM D4060 liefern Gewichtsverlustwerte unter 0,30 g bei 1.000 Zyklen mit H-18-Rädern und unterstützen den Einsatz auf Turnhallenböden und Trainingsflächen im Freien, wo es zu Kontakt mit abrasiven Oberflächen kommt.
Luftretention durch Schweißnahtintegrität
Durch das Hochfrequenzschweißen der PVC-Beschichtung entsteht eine molekulare Verbindung über die Naht hinweg. Mit 3200 g/m² sorgt die Beschichtungsmasse für eine ausreichende Materialstärke für die Schweißnahtdurchdringung ohne Durchbrennen des Geleges. Die Schälfestigkeit von Schweißnähten erreicht typischerweise 80 N/5 cm bis 120 N/5 cm, und der Kammerdruckverlust wird über einen Zeitraum von 24 Stunden bei 0,3 bar Innendruck unter 5 % gehalten.
Dimensionsstabilität unter Druck
Der Polyester-Gitterstoff im 3200GSM PVC Air Track-Gewebe wird vor der Beschichtung wärmefixiert, wodurch die Dehnung bei Bruchlast auf 3 % bis 5 % begrenzt wird. Bei wiederholten Aufblas- und Entleerungszyklen behält das Gewebe die Kammergeometrie ohne permanente Dehnung bei, wodurch die beabsichtigten Sprungeigenschaften des Luftkissens über seine gesamte Lebensdauer hinweg erhalten bleiben.
Stoffkonstruktionsdaten
Wo 3200GSM-Gewebe angewendet wird
Technische Fragen von Herstellern und Käufern
Welche Schweißmethode wird zum Verbinden von 3200GSM-Gewebe empfohlen?
Das dielektrische Hochfrequenzschweißen ist die primäre Methode für 3200GSM PVC Air Track Fabric. Die Schichtdicke unterstützt je nach Elektrodenkonfiguration ein Schweißfenster von 0,5 bis 2,5 Sekunden bei 27,12 MHz. Heißluftschweißen mit einer 40-mm-Düse bei 350 °C bis 400 °C wird für Reparaturen vor Ort und komplexe Geometrien verwendet, bei denen keine HF-Werkzeuge verfügbar sind. Bei der Prüfung nach ASTM D413 sollten beide Methoden eine Nahtschälfestigkeit von mindestens 80 N/5 cm ergeben.
Wie verhält sich der Stoff bei niedrigen Temperaturen während der Winterlagerung?
3200GSM PVC-Luftschienengewebe remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
Was verursacht ein Versagen der Kammernaht und wie wird es verhindert?
Nahtversagen bei der Konstruktion von Luftkissenbahnen ist in der Regel auf unzureichenden Schweißdruck, verunreinigte Beschichtungsoberflächen oder Spannungskonzentrationen an Leitblechverbindungen zurückzuführen. Stellen Sie sicher, dass die Beschichtungsoberflächen vor dem Schweißen mit Isopropylalkohol gereinigt werden, halten Sie den Elektrodendruck innerhalb der Gerätespezifikationen und verstärken Sie die Befestigungspunkte der internen Ablenkbleche mit einem zweiten Schweißdurchgang oder einem Flicken aus demselben Stoff. Durch die Druckprüfung jeder Kammer mit dem 1,5-fachen Betriebsdruck vor dem Versand werden Schwachstellen identifiziert, bevor das Produkt den Endverbraucher erreicht.
Ist 3200GSM-Gewebe für die Drop-Stitch-Konstruktion geeignet?
3200GSM PVC-Luftschienengewebe is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
Wie sollte der Stoff zwischen den Saisons gereinigt und gepflegt werden?
Reinigen Sie das 3200GSM PVC Air Track-Gewebe mit einer Reinigungsmittellösung mit neutralem pH-Wert und einer weichen Bürste oder einem Tuch. Mit klarem Wasser abspülen und vollständig trocknen lassen, bevor die Luft abgelassen und gefaltet wird. Verwenden Sie keine lösungsmittelhaltigen Reiniger, Aceton oder Chlorbleiche, da diese der Beschichtung Weichmacher entziehen und die Rissbildung an der Oberfläche beschleunigen. Lagern Sie die entleerte Ausrüstung an einem trockenen, belüfteten Ort, geschützt vor direkter Sonneneinstrahlung und scharfen Gegenständen.
Anleitung zur Herstellung und Lagerung
- Lagern Sie 3200GSM PVC Air Track-Geweberollen horizontal auf einem kerngestützten Gestell in einem trockenen Bereich bei 15 °C bis 30 °C. Vermeiden Sie es, mehr als zwei Rollen hoch zu stapeln, um Druckfalten in der Beschichtung zu vermeiden.
- Lassen Sie die Rollen vor dem Schneiden oder Schweißen mindestens 24 Stunden lang auf Werkstatttemperatur kommen. Kalter Stoff weist eine verringerte Beschichtungsflexibilität auf und kann bei der Handhabung an den Faltlinien reißen.
- Schneiden Sie Stoff mit einer scharfen Rotationsklinge oder einem heißen Messer. Stanzen und Plottern sind für Plattenformen akzeptabel; Überprüfen Sie die Schnittkanten vor dem Schweißen auf Ablösung der Beschichtung.
- Halten Sie die Elektroden der Schweißausrüstung sauber und frei von PVC-Rückständen. Verkohlte Rückstände auf den Elektroden verursachen Lichtbögen und Oberflächenverbrennungen, die die Nahtintegrität beeinträchtigen.
- Schweißen Sie vor dem Produktionsschweißen eine Probe von jeder Rolle. Die Beschichtungsformulierung und der Weichmachergehalt können zwischen den Produktionschargen leicht variieren und die Schweißparameter müssen möglicherweise angepasst werden.